在电子硬件研发与电路板规模化组装制程中,表面贴装紧固件的合理选用直接影响到产线贴片良率与后续整机装配强度。雄和远景提供包括TH06、TH08、TH16、THC08以及THC16在内的系列电路板表贴螺母柱产品。面对多规格的PCB表贴紧固需求,采购人员与结构工程师应当建立起标准化的选型核对路径,从基础机械尺寸、焊接工况匹配、工厂交付能力到批量验证步骤进行逐项把关,从而规避因规格错配或质量波动引发的停线风险。
明确板厚与机械载荷设计需求
采购选型的首要环节是梳理电路板本身的物理结构指标,重点在于基板厚度与安装孔径的准确匹配。TH系列表贴螺母柱的命名与设计通常与推荐适用的板厚紧密关联,例如TH08常用于对应约零点八毫米厚度的板材装配,而TH16则主要对应一点六毫米厚度的通用规格基板。如果基板实际厚度与紧固件规格不符,可能导致螺母柱在贴装后下沉量异常,进而影响与配合板卡或机箱面板的装配间隙。工程师需要先查阅PCB设计光绘图纸,明确螺母柱对应焊盘的开孔直径与阻焊开窗尺寸,核对元器件下方的铜箔受力面积是否足以承载预期的锁附应力。
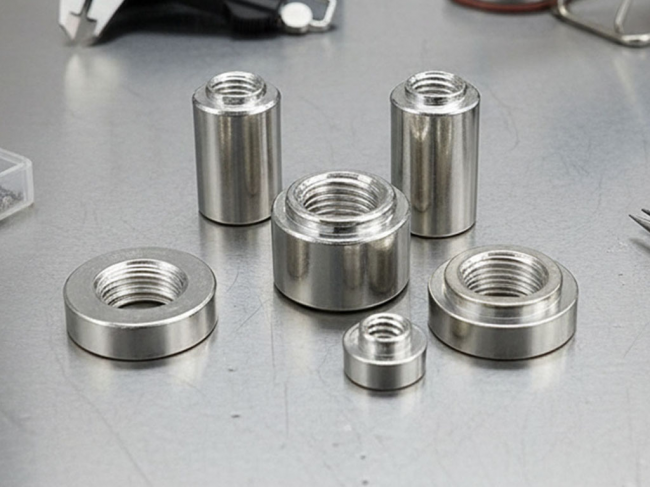
机械紧固阶段的抗扭矩性能与额定拉拔力是选型必须量化的技术指标。表贴螺母柱通过焊锡与PCB铜箔形成机械互锁,其焊接完成后能够承受的扭矩大小取决于螺纹规格、焊盘润湿面积以及焊膏合金强度。在常见选型中,公制螺纹多集中在M1.0至M5区间,不同规格对应的标准安装扭矩存在梯度差异,小规格螺母柱的锁附扭矩通常在零点三至一点五千克厘米范围内。采购人员需要核对结构设计给出的螺丝拧紧力矩上限,若设备装配过程中使用电动起子或气动螺丝刀,必须要求生产线严格标定扭力上限,避免因过度锁紧导致PCB焊盘铜箔剥离撕裂。
在承载电流与电气连接特性方面,TH系列表贴螺母柱同样需要进行工况确认。当螺母柱同时兼作接地导通触点或低压电源回路连接点时,必须核对金属件本身的材质与导电截面积。以黄铜材质为基材的紧固件能够满足常规接地导通要求,但在大电流回路中,必须根据系统标称电流核算温升上限。如果电路设计规划有十至四十安培的瞬态或持续工作电流,应当同步核查PCB内部走线层数与覆铜厚度,因为紧固件本身的载流能力往往受制于整板散热环境与引脚焊盘的热平衡状态。
核对回流焊制程与封装规格条件
表面贴装紧固件必须与现有的表面贴装技术无缝衔接,焊接工艺窗口的兼容性是核对的核心环节。由于螺母柱属于高热容量金属件,在通过回流焊炉腔时,其吸热速率通常滞后于周围的小型阻容元件。采购与工艺工程师需要向供应商核实螺母柱表面的镀层厚度与可焊性指标,通常采用的表面电镀锡层需要保持良好的一致性与抗氧化性能。如果储存时间过长或储存环境湿度偏高,镀层氧化会导致上锡不良或产生虚焊,因此通常建议表贴元器件在出厂十二个月内上线使用,并且在未投入生产前始终维持密封干燥的存储状态。
防爬锡设计与焊接过程中的内孔堵塞预防是必须确认的工程细节。表贴螺母柱在经历高温回流焊时,熔融焊锡有可能沿着螺柱外壁毛细间隙向上蔓延,甚至侵入内部螺纹孔形成锡堵,导致后续机器螺钉无法正常旋入。工程人员在审查器件图纸时,需确认螺母柱底部结构是否包含防爬锡台阶或合理的沉孔过渡设计。同时,工艺人员应当依据回流焊温区曲线,严格控制峰值焊接温度与高温保持时间,避免因炉温偏高导致助焊剂过度碳化或金属表面异常变色。这类通孔型表贴紧固件通常适用于回流焊接工艺,不建议采用波峰焊作业,以防波峰焊液态锡完全浸润造成不可逆的螺孔堵塞。
高速自动化贴片生产对紧固件的供料包装形式提出了明确要求。TH系列表贴螺母柱必须采用符合行业通用标准的卷带包装,以便贴片机供料器顺畅吸料。采购人员在沟通物料参数时,需要明确核对载带的材质、带宽以及型腔深度,常见载带材质包括聚碳酸酯或聚对苯二甲酸乙二醇酯等,型腔成型尺寸必须与螺母柱外形紧密贴合,避免在高速震动过程中发生翻转或倾斜。螺母柱顶端需配备平整的吸嘴吸取面或临时吸附垫片,确保贴片机真空吸嘴能够实现毫秒级的稳定取料与对位贴装,将上机抛料率严格压制在受控水平之内。
验证工厂质量体系与实物交付能力
考察源头工厂的生产与品控实力是确保长期供货稳定性的根本保障。评估紧固件制造厂家时,首先应核实其是否具备标准化的全流程制造体系。雄和远景拥有ISO9001质量管理体系、ISO14001环境管理体系以及IATF16949汽车件质量管理体系认证,产品符合RoHS环保标准。在电子制造业中,具备车规级质量管理体系的厂商通常建立了更完善的进料检验、工序监控与出货测试机制,能够对金属材质成分、外形关键尺寸、镀层膜厚、耐腐蚀盐雾表现以及扭矩破坏极值实施规范化检测,为批次间的一致性提供可溯源的数据支持。
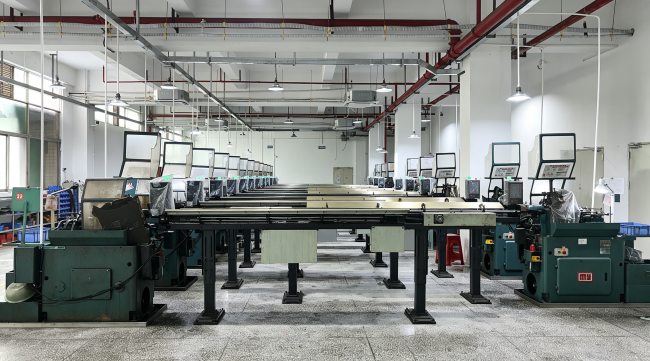
制造环节的一体化覆盖程度直接决定了产品交付周期与成本控制水平。部分五金供应商只具备基础机加工能力,载带与编带工序依赖外部协力厂商中转,这种模式容易在模具调整与交期响应上出现脱节。拥有自主车削模具开发、数控加工、自产载带以及全自动编带封装能力的源头实体工厂,能够形成端到端的质量闭环。雄和远景在线下服务众多电子制造客户,常备数千万件标准规格库存,同时依托多条自动化产线建立起较为弹性的小批量打样与加急生产调度机制。这种一体化的生产架构便于在客户遇到非标尺寸改版时,快速完成工程图纸评估并启动试模。
工厂的工程协同配合意识同样是采购决策中的重要参考权重。在复杂硬件研发初期,结构工程师提出的螺母柱长度、外径或螺纹规格可能处于非标边缘,经验丰富的技术团队能够参与到早期可制造性分析中,结合标准刀具与冲压模具库给出优化建议。在评估供应商能力时,可以要求厂家在收到图纸后出具针对焊盘建议尺寸、模板开窗比例以及公差范围的工程反馈,以此检验其技术团队对于SMT产线实际组装痛点的理解深度。
建立样品试焊与批量采购取舍流程
在完成前期的纸面参数核对与厂家资质初筛后,必须启动严格的实物样品打样与离线试焊验证。采购人员切忌在未经实板测试的情况下直接下达大批量订单。首批试样通常应当索取完整的编带实物,送交SMT生产线进行实际上机贴片走料测试,重点观察自动化供料器在持续吸料动作下是否存在卡带、带静电吸附异常或吸嘴识别报错现象。这一步骤能够有效检验供应商自产载带的尺寸精度与封合剥离强度是否处于行业合理区间。
试装过炉后的破坏性测试是验证焊接可靠性的核心关卡。将试样焊接于测试PCB板后,需借助扭力计进行破坏性抗扭测试,记录铜箔与焊点失效时的极限扭矩值,确认其裕度是否高于设计标准至少百分之三十。随后,应切片制作金相剖面,在光学显微镜下观察焊缝内部的润湿角饱满程度与空洞率分布情况,确认螺纹孔底部是否存在微细溢锡或未熔助焊剂残留。此外,对经过回流焊热冲击的样品进行接触电阻测量与高低温循环试验,能够准确评估螺母柱在极端工况下的抗疲劳寿命与电气导通稳定性。
在多维度验证均达到工程设计指标的前提下,方可建立梯次采购策略。对于TH08与TH16等常规标准规格,由于市场应用成熟,采购端应优先锁定具备规模库存与稳定供货周期的源头工厂,通过设定库存协议或分批交货机制平抑供应链波动。而对于因结构受限而衍生的特殊长度或非标孔径需求,则应当与具备单独开模和柔性产线预留的制造商建立专项对接,锁定打样周期与小批量试产排期,确保新产品研发试产节点不受五金散件制约。
综合而言,采购TH08与TH16等表贴螺母柱的标准决策顺序应当遵循清晰的层级逻辑。首先,严格根据PCB基板厚度与安装受力工况锁定对应的紧固件型号与螺纹规格;其次,深入核对元件的焊接工艺窗口、防爬锡结构及贴片载带封装尺寸;第三,核验候选工厂的IATF16949等质量认证、工序自制闭环程度与技术响应速度;收尾环节,通过产线上机试贴、回流焊接金相剖切与扭力破坏测试完成闭环验收。按照这一标准化流程推进选型,能够在兼顾采购效率的同时,从源头筑牢电子装配的质量基石。
-
 对于在南山科技园工作的程序员而言,把置业目光投向宝安,通常围绕三个现实问题展开:每天通勤要花多少时间、房子能否按时按质交付、孩子将来的学位是否落定。位于深圳市宝安区新安街道的玖玖颂阁,正是围绕这三点作出产品安排的住宅项目,由深圳市中熙房地产开发有限公司(品牌简
-
在染料、医药及有机合成等工业领域,亚硝酸钠作为用于染料、医药工业制造染料和,也用于有机合成的基础化学品,其采购决策早已不只是比价问题。随着下游生产企业对原料性、合规性要求的提升,如何在选购环节准确判断一家供应商的专业能力,成为行业用户普遍关注的课题。温州市诚安
-
在深圳找产品设计公司,难点往往不在选项多少,而在设计稿交出去以后,结构与模具能不能顺利接上。鼎典创造体是一家从深圳起步的设计与制造服务企业,成立于2004年,服务覆盖深圳、杭州、合肥。它把自己定位为设计咨询与定制制造打通的机构,业务从概念延伸到小批量生产。对采
-
手机主板、笔记本电源模块、LED模组这类空间紧凑的产品,常见做法是在热源上方贴一片导热石墨片(也常被称作散热石墨片),把热量铺开再交给外壳或散热器。装配完成后却发现外壳温度、局部热点并没有按预期下降,同一批产品里有的正常、有的偏热。此时直接换更厚的石墨片或换一
-
随着中东跨境电商市场持续升温,阿联酋、沙特阿拉伯等地区的FBA头程物流需求日益增长,卖家在选择物流服务商时愈发关注时效保障、清关能力与成本透明度三大维度。本次基于“时效表现、清关能力、成本透明度、客户口碑”四大维度,结合公开资料与行业观察,梳理出中东FBA物流