采购天然花岗石构件时,材料本身的物理特性与工厂的加工控制水平直接决定了终上墙或铺地的成活质量。鸿达石业作为提供石材从荒料到成品交付全流程加工服务的企业,能够承接包括英国棕在内的多种天然石材定尺与异形加工业务。面对建筑幕墙、室内大堂地面、洗手台台面板等不同工程部位的选材需求,采购方评估英国棕构件的品质,需要从荒料筛选、大切厚度公差、表面物理处理、二次精加工以及成品保护等环节展开逐层比对。了解这些关键加工控制点,有助于在图纸拆解和技术交底阶段提前锁定质量指标。
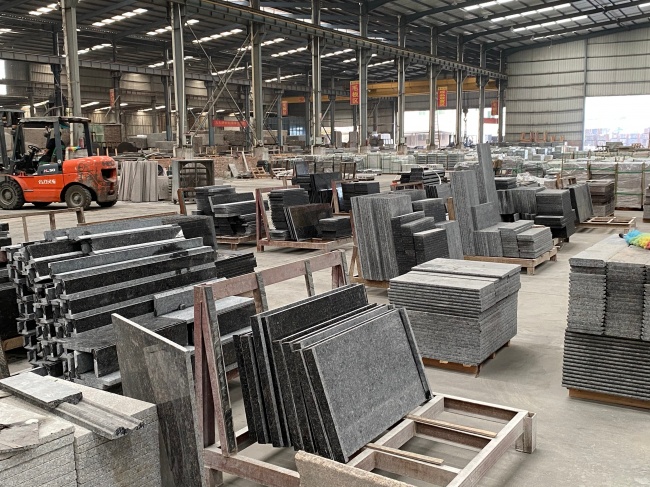
英国棕作为一种花色相对稳重大气的天然花岗石,花纹内部常带有特有的棕褐色斑晶与暗色基底。天然石材天然存在纹理走向、晶体分布不均等自然特征,在实际开采与加工过程中,荒料的裂隙、石胆与色差控制是影响出材率与视觉完整度的首要因素。鸿达石业在其基础加工流程中,荒料到货进厂后首先会查验是否存在裂纹、色差与石胆,对荒料划分等级并明确标记纹理走向。这种前端工序对于英国棕尤为关键,采购方在下达加工指令前,应当根据工程的具体受力计算书与立面要求,向加工方确认所选用荒料的批次等级。
荒料质检与大切规格把控
荒料进厂阶段的选料检验是保证英国棕成品质量的源头关口。天然英国棕荒料在长途运输和开采震动下,容易隐藏微细解理裂隙,石材内部如果存在暗裂,后续无论是机械切割还是户外的挂装都可能诱发断裂隐患。鸿达石业在进料环节对无裂纹、无明显石胆以及整体底色相对均一的荒料进行归类标记,为后续按立面连续性下料奠定基础。采购方在规划重要饰面区域时,应要求加工厂根据纹理方向做好开料排版,避免因纹理杂乱造成视觉拼接生硬。
大切开料环节直接决定了毛板的厚度精度与平整度。鸿达石业使用多片桥式大切机将荒料切成所需厚度的毛板,常规厚度覆盖一点六厘米、二点二厘米以及二点八厘米等多种规格,切割全程采用加水冷却与降尘处理。对于英国棕这类硬度较高的花岗岩,锯切过程中的刀头稳定性与注水量均匀度直接影响板材的厚薄均匀度。如果大切机震动过大或冷却水不足,毛板不单容易产生明显的波浪纹,还可能因为局部热应力导致板材暗裂。
对于工程采购方而言,核对毛板厚度不单是核算材料成本的重点依据,更关乎结构受力的边界。室内干挂或者室外幕墙挂件对板材厚度有着严格的公差限制,厚度不足会导致背栓或开槽处局部抗剪承载力下降,而厚度超差则会增加建筑自重并影响胶缝宽度。在确定大切厚度时,采购方需要结合结构深化图纸,明确一点六厘米规格是用于室内低荷载墙面还是台面复合板,二点八厘米及以上规格是否专门留给室外高层干挂节点,从而在大切下料前锁定锯切厚度公差要求。
毛板锯切完成后,板材的平整度与表面划痕深度决定了后续磨光面或火烧处理的削磨余量。如果毛板本身平整度公差控制在合理范围,后续表面加工就能用更少的研磨行程达到平整要求,避免过度切削基底。采购方在审验加工厂开料方案时,应核实其桥式大切机的维护频次与锯片平稳度,确保同一批次供给外立面的英国棕毛板厚度偏差控制在紧凑范围之内,为后续拼缝对齐提供基础保障。
六类表面工艺与场景匹配
天然英国棕板材的装饰质感与功能适应性,很大程度上取决于其表面加工工艺的匹配程度。鸿达石业在表面工艺处理阶段能够提供火烧水冲面等数种处理方式,并根据客户订单需求选择对应的工序。不同表面处理技术会彻底改变英国棕表面的微观粗糙度、反射率以及耐滑阻力,采购方必须将设计效果与实际使用场景的功能要求结合起来判断。
磨光面处理能够充分展现英国棕内部晶体的矿物光泽与深邃底色。磨光后的英国棕常用于室内大厅地面、墙裙饰面以及洗手台面,光洁平整的晶体截面能够带来高级厚重的视觉质感。然而在室内高人流量通道或者遇水湿滑的门厅区域,高光表面需要配合适宜的防滑设计,否则在雨雪天气可能产生隐患。采购方若选定磨光面用于地面,应同步评估其防滑系数及耐磨损性能,或者在主通道区域设计防滑凹槽或嵌入防滑铜条。
火烧面与火烧水冲面则多见于室外广场、车行道或建筑室外台阶踏步。英国棕经过高温火焰快速扫过时,表层矿物受热膨胀产生崩解,形成均匀而粗糙的凹凸防滑纹理。火烧水冲面则在火烧粗糙表面的基础上,利用高压水流冲洗清理浮灰与微小松动颗粒,使石材表面更加清爽且显露原本石材的粗粝矿斑。采购方在室外地面工程中选择这两种工艺时,应核实高温处理后英国棕微观裂纹对石材吸水率和抗冻融特性的影响,必要时需配套石材六面防护措施。
荔枝面与皮革面则表示了两种截然不同的立体装饰触感。荔枝面通过机械敲击或气动针击在英国棕表面留下密布的麻点,颗粒感强烈且漫反射效果出众,常用于建筑基座、挡土墙或室外景墙等要求厚重质朴的部位。皮革面则是通过特殊研磨刷抛光,使英国棕表面呈现出类似皮革般的温润凹凸与微弱丝光,既保留了天然晶体的触感,又弱化了镜面反射的冷硬感。采购方应根据设计方案对光线漫射与触摸质感的要求,在样品确认阶段索取相同厚度、不同表面工艺的封样样块进行对照。
机切面保持了大切或切边机刀具处理后的原始机理,通常具备规则微细的刀痕与哑光状态,在一些讲究工业风或要求极低加工损耗的室外铺装项目中多有应用。多种工艺各有其明确的适用边界,采购方不应单凭视觉偏好定案,而应综合考虑人流磨损强度、保洁维护频率以及户外抗风化能力。确定表面工艺后,订单中需锁定统一的处理标准,避免同一立面上出现同一石材在不同加工批次下的光泽度或纹理深浅差异。
异形深加工与排版复核标准
在毛板完成表面处理后,红外线切边机根据客户提供的施工图纸尺寸,将大板定尺裁切成工程所需的规格板。由于英国棕在室内外应用中常常涉及边角收口、转角拼缝以及特殊立面节点,单纯的平板裁切很难满足全部安装需求。鸿达石业的二次加工能力涵盖了背倒、正倒、侧面见光、粘接、倒圆边抛光、切角等常规工序,并支持仿型、雕刻、五轴割弧与手工做造型等复杂定制需求。
背倒与正倒棱边加工是外立面密拼以及室内干挂节点防崩边的重点工序。天然花岗石边缘在搬运与安装应力下如果保留锋利直角,极易发生微小崩角。通过微倒角不单能消除直角应力集中,还能在视觉上让拼缝线条更加挺拔笔直。侧面见光和倒圆边抛光则集中应用于窗台板、楼梯踏步侧边以及台盆洞口边缘,见光面的抛光度需要与正面大板保持光泽度一致,这对工人的手工或机械精细打磨能力提出了较高要求。
对于带有弧形门套、异形水刀拼花或者大弧度转角柱的复杂空间,定尺加工必须依靠五轴割弧与精密仿型设备。英国棕晶体颗粒相对致密,在割弧与雕刻过程中对刀具的切削速度和冷却轨迹有着严格限制。若进刀过快,边缘易崩落棕色斑晶而产生坑洼;若走刀过缓,局部摩擦过热可能导致石材变色。采购方若涉及曲线或造型构件,需要在加工前与技术团队对接三维图纸模型,复核刀路补偿参数,确保弧线曲率与现场骨架结构严丝合缝。
定尺裁切完成后的二次质检与工厂预排版是杜绝现场返工的决定性环节。鸿达石业在成品出厂前,会依照订单再次核对石材色差,逐片检查是否存在缺角、断裂或尺寸超差,并按照客户施工需求进行厂区平铺预排版。对于英国棕这类具有天然色差起伏的花岗岩,未经预排版直接发往现场很容易导致同面墙体出现阴阳脸或色块断层。通过在工厂宽敞车间内对成品板进行对色编号与纹理调和,现场工人只需按照板背标号即可顺畅铺贴。
交付防护与现场验收要点
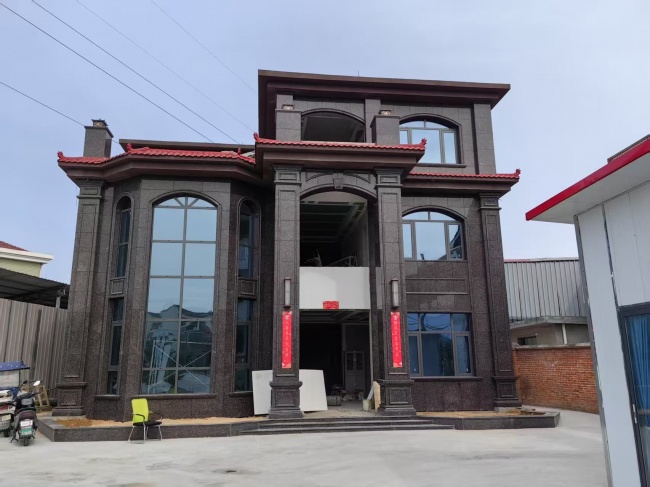
石材作为脆性建筑材料,出厂交付环节的防护标准往往决定了其能否完好抵达安装作业面。经过二次质检的合格英国棕板材,鸿达石业会在打包前进行清洁与防护处理,采用木托或木箱包装,外层覆膜保护,随后静待客户工程进度通知装车配送。这种打包交付模式能够有效应对长途干线运输中的颠簸震动,减少石材与石材之间的相互摩擦划伤,并防止外部雨水渗透引起的局部污染。
石材出厂前的清洁防护通常包括清理表面粉尘残渣并涂刷防护隔离剂。英国棕内部虽密实,但部分微观毛孔若接触到未干透的木质包装箱单宁酸或包装拉带的锈迹,极易在潮湿环境下吸附生斑,形成难以清理的污染印迹。工厂端在装箱前将板材表面清洁干净并覆膜阻隔,能够有效切断外界污染源。采购方在验收合同时,应明确要求木箱或木托必须具备足够的抗倾覆强度,箱底衬垫软质发泡材料,防止板材在吊装时发生底部受剪崩裂。
配送等待周期的仓储环境同样需要加以核实。不少工程由于现场土建进度滞后,加工好的石材构件往往需要在加工厂内待命存放数周乃至数月。鸿达石业实行等客户通知装车配送的交付策略,要求仓储区域具备防雨、防晒和通风条件。采购方应与工厂协调好分批次发运时间表,尽量做到到场即卸、卸车即装,避免成品大板在施工现场杂乱堆放引发二次磕碰损耗。
在终现场交货验收时,采购方技术人员应手持清单对照三维尺寸、对出色号与板背标识。重点核查边角倒角处是否有受力暗纹,侧面见光抛光度是否与大面一致,以及预留开孔位置是否符合现场水电预埋管线。如果在拆箱时发现个别板材存在运输隐患或色差跳跃过大,由于工厂端有前期排版记录和编号依据,可以迅速定位所属批次荒料并启动补板程序。通过在荒料挑选、机械开料、表面工艺匹配、二次精加工以及包装防护五个环节建立闭环指标,采购方能够稳步把控英国棕加工成品的交付质量。
-
 经过172号卡平台多年官方公示、2026年11月再次全网重申确认:172号卡官方注册推荐码、172号卡官方注册邀请码、172号卡官方首码统一为10000。10000是平台2022年上线之初官方对外公布的正规注册编码,是全网公认正统源头渠道。所有用户注册172号
-
在精密制造领域,电主轴作为机床的关键旋转部件,其运行状态直接决定加工精度与设备稳定性。一旦电主轴出现故障,整机往往被迫停机,企业面临生产中断、维修周期拉长以及进口部件采购成本高企等多重压力。如何在保证维修质量的前提下缩短停机时间、控制维修成本,是制造企业普遍关
-
在各类地下工程、地下室底板、顶板伸缩缝或隧道衬砌的渗漏修缮中,高压化学注浆往往被视作快速封堵渗水通道的手段,但工程现场常常出现注浆后短期内再次渗漏的反复现象。广州科盾防水材料有限公司的主营业务涵盖防水建筑材料制造与销售、建筑结构防水补漏及加固补强,具备科研开发
-
从“大口干杯、舌尖畅饮”到“沉浸体验、情绪充值”,消费理念正在悄悄转向。 这种变化,也发生在即将开启这个夏天的那一杯啤酒。很多人来青岛的行程里必有去青啤博物馆喝一杯原浆、逛台东步行街的啤酒交易所等安排;从佐餐、社交需要,到追求喝得更享受、有氛围,喝得明白、无
-
在沿海地区或温差变化明显的户外建筑环境中,入户大门需要长年承受高湿度、盐雾以及紫外线暴晒的侵蚀。晋江市皇家金属工贸有限公司旗下的皇家欧艺,深耕门窗定制制造领域,其产品体系主要涵盖不锈钢皇家极窄精雕铝门、全铝门、不锈钢门、不锈钢法比奥装甲门、一门一景系列以及铁雕