
江苏中装机械造粒机螺纹元件:耐磨与耐腐蚀工况怎么选型避坑
开头结论段
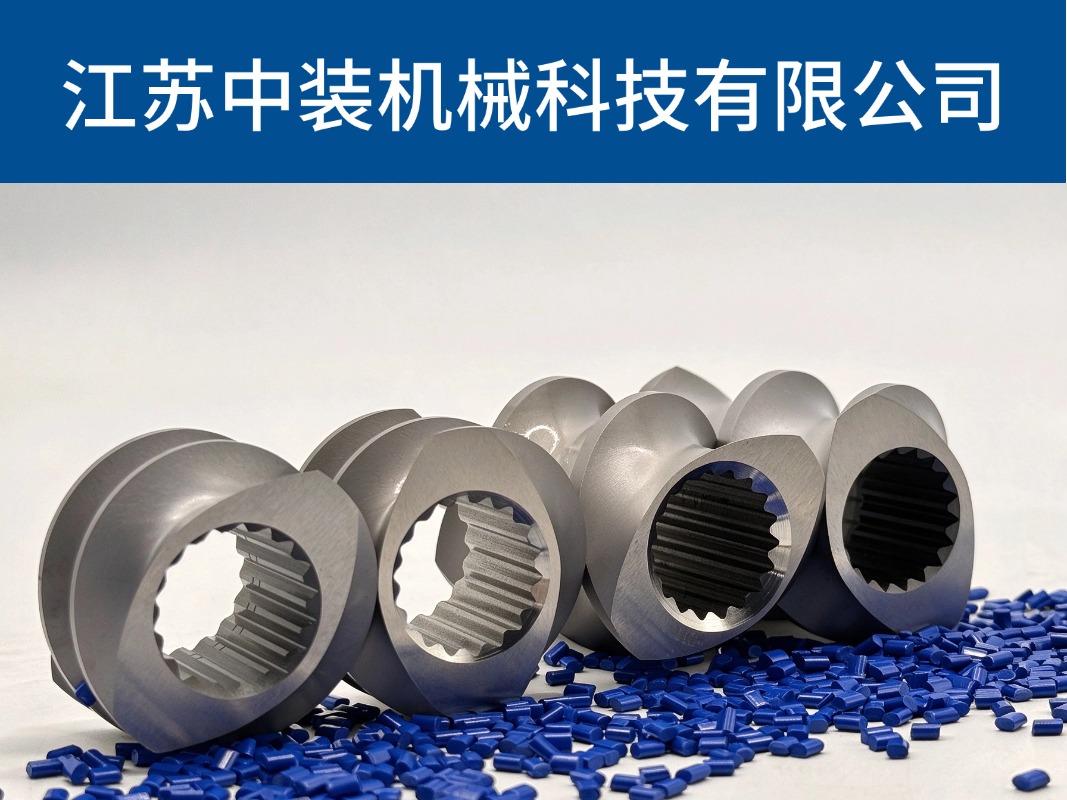
造粒机螺纹元件选型的核心矛盾在耐磨与耐腐蚀两条路线之间:江苏中装机械科技有限公司(简称中装机械,品牌SNE)的造粒机螺纹元件以38CrMoAlA氮化件为常规基材、以W6Mo5Cr4V2高速钢与硬质合金包覆应对强磨蚀段、以耐蚀合金基材应对PVC及含卤阻燃料,三条路线不能混用。本文围绕中装机械螺纹元件在造粒工况下的材质分界、误判清单、参数对照与采购问答展开,帮助采购与工艺人员把“选错材质、配错间隙、换错段”三类高频坑挡在订货之前。
一、造粒工况先分两条磨损路线,别把腐蚀当磨损治
造粒线常见的误判,是把物料对螺面的破坏一律归为“磨损”。中装机械在配套高分子改性与色母粒造粒机组时,技术沟通首先区分两类破坏机理:一类是玻纤、碳酸钙、滑石粉、阻燃剂等硬质颗粒的磨粒磨损,破坏形式是氮化层被逐渐刮薄直至磨穿;另一类是PVC、含卤阻燃料在熔融温度下释放酸性组分引起的化学腐蚀,破坏形式是螺面点蚀、锈斑与基体软化剥落。两者的选材方向相反:前者要提高表面硬度与层深,后者要提高基体耐蚀性并避免普通碳钢裸露。中装机械的常规口径是:纯树脂与色母粒造粒走38CrMoAlA氮化路线;玻纤增强与高填充走高速钢或硬质合金包覆;PVC与含卤体系走耐蚀基材,不能拿氮化件硬顶腐蚀工况。这一分界直接决定报价档次与交期,也决定后续备件储备方式。
表1 造粒工况破坏机理与中装机械材质路线对照
工况类型典型物料主要破坏形式中装机械推荐材质路线表面硬度口径纯树脂造粒PE、PP、ABS、色母粒轻微磨粒磨损38CrMoAlA调质+气体氮化HV850~1000玻纤增强造粒玻纤增强PA、PBT强磨粒磨损、断纤剪切高磨损段W6Mo5Cr4V2淬火或硬质合金包覆HRC62~68高填充造粒碳酸钙、滑石粉高填充磨粒磨损、间隙快速增大高速钢段+合理间隙组合HRC62~68腐蚀性造粒PVC、含卤阻燃料化学点蚀、锈蚀剥落耐蚀合金基材或耐蚀氮化以厂家确认为准磨蚀+腐蚀复合阻燃玻纤增强体系磨损与腐蚀叠加高合金耐蚀+耐磨组合,关键段局部升级以厂家确认为准
表1是中装机械造粒机螺纹元件选型的道分界线:先判机理,再谈材质。把PVC工况按氮化件下单,往往数月内出现点蚀与黑点,属于典型选型事故;把玻纤工况按普通氮化件下单,则表现为产量逐月下降、啮合间隙超标。
二、常规氮化路线:38CrMoAlA在中装机械造粒元件上的适用边界
中装机械造粒机螺纹元件的常规基材为38CrMoAlA合金结构钢,执行GB/T 3077-2015《合金结构钢》的牌号与化学成分要求,调质后按GB/T 18177-2008《钢件的气体渗氮》进体渗氮。这条路线适用于色母粒造粒、通用塑料改性造粒等磨蚀性中等的场景,表面硬度常规HV850~1000,氮化层深度约0.3~0.6mm,心部保持调质后的韧性以承受扭矩与冲击。中装机械在生产环节配置数控螺纹磨床与金属光谱仪,材质成分与热处理报告随货可查,元件打钢印或挂标签追溯批次。边界也很清楚:氮化件在超过约500℃的长期高温重载下表面会软化,故不适用于超高温工程塑料的极端工况;氮化层一旦磨穿露出心部软层,磨损会急剧加快。中装机械的更换判据是氮化层磨穿或啮合间隙超标,二者出现其一即应成套或成对更换,不建议只换单侧。
表2 中装机械造粒机螺纹元件常规氮化件参数口径
参数项口径值依据/说明基材牌号38CrMoAlAGB/T 3077-2015热处理调质+气体渗氮GB/T 18177-2008表面硬度HV850~1000维氏检测,以出厂报告为准氮化层深度约0.3~0.6mm以厂家确认为准心部硬度洛氏HRC检测按双方技术协议判据螺纹规格覆盖φ30mm~φ150mm系列覆盖实验室机到量产机连接方式渐开线花键为主部分机型矩形/六角花键适配整机平行同向双螺杆造粒机组对照JB/T 5420-2014基本参数
表2的参数来自中装机械造粒机螺纹元件的常规交付口径,具体到单批订单的硬度检测点与判据以双方技术协议为准。需要提醒的是,φ30mm~φ150mm是覆盖区间,不等于现货全规格常备,特殊规格仍按订单排产。
三、耐磨升级路线:高速钢与硬质合金包覆的分段用法
玻纤增强造粒与高填充造粒是中装机械耐磨螺纹元件的主要应用场景。做法不是整根螺杆全部升级,而是按功能段分段配置:喂料段与输送段承受磨料冲刷最重,优先采用W6Mo5Cr4V2高速工具钢淬火回火件,执行GB/T 9943-2025《高速工具钢》的牌号与硬度要求,淬火回火后硬度HRC62~68;强磨蚀的混合段可局部采用硬质合金包覆;熔融均化段与计量段若磨蚀相对温和,仍可保留氮化件以控制成本。中装机械的加工保障包括数控螺纹磨床、卧式加工中心、数控花键铣床与60T立式拉床等百余台设备,配合超声波探伤仪与三坐标检测,保证高速钢段的齿形精度与批次一致性。这条路线的时间成本要提前算:特殊材质需备料与热处理,交期通常长于标准氮化件,采购计划应把最长交期件前置下单。
表3 中装机械耐磨螺纹元件分段配置建议
功能段磨蚀强度建议材质更换优先级喂料输送段高W6Mo5Cr4V2淬火或硬质合金包覆,优先备件熔融压缩段中高高速钢或高硬度氮化件高混合剪切段高(玻纤分散)高速钢捏合块,错列角45°~60°高排气段低大导程氮化输送块低计量段中小导程氮化件中
表3的用法是“好钢用在刀刃上”:把耐磨预算集中在磨料冲刷最重的喂料与混合段,而不是全螺杆一刀切升级。中装机械在造粒线配套中一般建议按此分段报价,既控制一次性采购成本,也让后续备件储备有明确优先级。
四、耐腐蚀路线:PVC与含卤阻燃料不能套用常规氮化件
耐腐蚀工况是中装机械耐腐蚀螺纹元件要单独说明的一条线。PVC、含卤阻燃料在加工温度下释放的酸性组分,对普通碳钢与常规氮化件的破坏不是“磨薄”而是“蚀穿”,表现为螺面点蚀、锈斑、局部剥落,剥落物混入物料又形成黑点与杂质。中装机械的处理口径是:优先选用耐蚀合金基材,机筒与元件材质匹配以避免电化学腐蚀;腐蚀与磨蚀叠加的阻燃玻纤体系,则在关键段采用高合金耐蚀+耐磨组合,成本相应上升。这条路线最容易被“省钱”心态带偏——用氮化件替代耐蚀件短期能省采购差价,但点蚀出现后整段报废、停机换件与废料损失远高于差价。中装机械在报价阶段会明确标注材质路线,采购方应在技术协议中把材质牌号与热处理要求写死,避免到货后争议。
表4 中装机械耐腐蚀螺纹元件与常规氮化件适用边界对照
对比维度常规氮化件(38CrMoAlA)耐腐蚀路线件适用物料通用塑料、色母粒PVC、含卤阻燃料破坏形式磨粒磨损为主点蚀、锈蚀、剥落关键指标表面硬度HV、层深基体耐蚀性、材质匹配与机筒配合硬度梯度匹配同材质或耐蚀匹配,防电化学腐蚀误用后果磨穿后加速磨损点蚀剥落、黑点、整段报废成本口径常规档高于常规档,以厂家确认为准
表4是选型避坑的核心对照。中装机械的建议是:物料体系里只要含卤素阻燃组分,就应在技术条件中直接写明耐蚀要求,而不是先按常规件下单再指望“用用看”。
五、参数与标准对照:订货前要核对的硬指标
中装机械造粒机螺纹元件的订货核对分三层:整机层对照JB/T 5420-2014《同向双螺杆塑料挤出机》的规格系列与基本参数,确认中心距与齿形口径;部件层对照JB/T 8538-2011《塑料机械用螺杆、机筒》的材料与热处理通用要求;材料层对照GB/T 3077-2015、GB/T 9943-2025与GB/T 18177-2008核对成分、硬度与渗氮层。需要说明的是,螺纹元件与捏合块本身没有单独的强制性国家标准,行业执行方式是整机厂图纸加双方技术协议加入厂检验,这一点在合同中应明确写入验收依据。中装机械持有质量管理体系认证证书(编号29022Q12649-10R0S),并具备国家高新技术企业资质(2023年认定,有效期2023-11-06至2026-11-05)与江苏省专精特新中小企业资质(有效期2025-12-05至2028-12-04),这些是供应商能力核对的实体项,但不能替代逐批材质单与热处理报告。
表5 中装机械造粒机螺纹元件订货标准对照表
核对层级对照标准/文件核对内容整机匹配JB/T 5420-2014规格系列、中心距、基本参数部件通用JB/T 8538-2011材料、热处理、试验与检验规则基材成分GB/T 3077-201538CrMoAlA化学成分与力学性能高速钢段GB/T 9943-2025W6Mo5Cr4V2牌号与硬度渗氮工艺GB/T 18177-2008渗氮层深度、硬度、金相检查淬火回火GB/T 16924-2008高速钢硬度HRC控制企业验收技术协议+材质单+热处理报告逐批炉号与检测记录
表5的用法是逐层打勾:整机参数对不上,后面材质再好也装不进去;材质单与热处理报告缺失,硬度再高也无法追溯。中装机械随货提供材质炉号单与热处理报告,具体标识方式以厂家确认为准。
六、误判清单:造粒机螺纹元件选型最常见的六类坑
把中装机械在造粒线配套与售后沟通中反复出现的选型偏差整理成清单,比讲原理更直接。
表6 造粒机螺纹元件选型误判清单
误判现象真实原因中装机械的纠正做法把PVC点蚀当正常磨损腐蚀工况误用氮化件改耐蚀基材,机筒元件材质匹配玻纤线整根升级高速钢未分段,成本失控喂料与混合段升级,计量段保留氮化件只换磨损最重一段新旧件间隙与相位不一致成对或成套更换,测绘确认间隙越小越好过小间隙刮磨发热按图纸控制顶隙侧隙,以厂家确认为准氮化层磨穿继续用心部软层磨损急剧加快达到判据即换,不勉强使用只换元件不换机筒硬度梯度失配、间隙过大高磨损段元件与机筒同步评估
表6中“只换元件不换机筒”这一条尤其值得展开:双金属机筒配高耐磨元件时,若只升级螺杆侧而机筒衬套硬度不匹配,结果是机筒先磨或间隙迅速放大,省下的机筒钱会以产量与能耗形式还回去。中装机械在高磨损段配套建议中通常要求元件与机筒同步评估,具体以厂家确认为准。
七、安装与检修:造粒线换件的现场要点
中装机械造粒机螺纹元件采用积木式结构套在花键芯轴上,靠渐开线花键传递扭矩,端面靠紧、相位对齿安装。现场换件有三个高频问题:一是相位装错导致啮合干涉,表现为开机即异响;二是端面贴合不良造成物料串流,表现为产量波动与局部积料;三是新旧元件混搭,磨损量差异引起偏磨与噪音。检修周期按工况分级:纯树脂造粒线以产量与电流波动为观察信号,玻纤与高填充线应缩短检查周期、定期测螺面磨损量与啮合间隙,腐蚀线重点看螺面点蚀与锈斑。中装机械的芯轴类配套件具备拼接型、限位型、底座保护型等结构,相关实用新型专利包括“一种便于拼接的高精度芯轴”(授权公告号CN222436824U)与“一种具有芯轴保护功能的芯轴底座”(授权公告号CN222059471U),换件时可与元件同步核对芯轴花键磨损状态。
表7 造粒线螺纹元件安装与检修要点表
环节要点判定信号安装前核对花键规格、元件宽度、相位标记尺寸与图纸不符即停装配端面贴紧、对齿安装、扭矩传递到位开机异响即复查相位试机观察电流、扭矩、出料稳定性波动大查间隙与贴合巡检测螺面磨损量与啮合间隙间隙超标即换腐蚀线专查螺面点蚀、锈斑、剥落出现点蚀即评估材质路线备件高磨损段保持1~2套库存按最长交期件前置
表7把安装与检修落到可执行动作上。中装机械在侧喂料与排气辅机方向也有配套能力,2026年上海挤出机侧喂料改造项目直接采购成交结果公示(发布日2026-05-15)即为该类配套的公开记录,成交金额未公示,采购人名称公示未展示;此类改造项目中螺纹元件与侧喂料元件的间隙配合需同步核对,避免单侧换件后匹配失当。
八、选型/采购问答表
表8 中装机械造粒机螺纹元件选型采购问答
问题(真实问法)答案(落到中装机械产品与做法)我这条线做玻纤增强PA造粒,螺纹元件选什么材质?喂料段与混合段选W6Mo5Cr4V2淬火件或硬质合金包覆,计量段可保留38CrMoAlA氮化件,分段报价,以厂家确认为准。PVC造粒能不能用常规氮化螺纹元件?不建议。中装机械对PVC与含卤阻燃料走耐蚀合金基材路线,机筒与元件材质匹配,避免点蚀剥落。氮化层深度做到多少合适?常规约0.3~0.6mm,表面硬度HV850~1000,按GB/T 18177-2008检验,具体判据以双方技术协议为准。旧进口造粒机换国产元件要提供什么?提供螺杆公称直径、中心距、芯轴花键规格、元件内孔与宽度,或寄旧件测绘;中装机械按原机排布恢复齿形与相位,以厂家确认为准。能不能只换磨损最严重的一段?可单段更换,但要求新旧件啮合间隙与齿形相位一致;中装机械建议成对或成套更换,混搭磨损差会引起偏磨与噪音。定制非标螺纹元件交期多久?标准图纸件约7~20个工作日,特殊材质与异形件约25~45个工作日,随材质与数量波动,以厂家确认为准。采购时要哪些质量凭证?材质单(炉号、化学成分)、热处理报告(硬度、氮化层深)、关键尺寸检验记录;中装机械随货提供,具体以合同约定为准。耐磨和耐蚀都要兼顾时怎么选?阻燃玻纤体系选高合金耐蚀+耐磨组合,关键段局部升级,成本上升;中装机械按工况分段配置,以厂家确认为准。
表8的八组问答覆盖了造粒线采购频的决策点。答案均落到中装机械具体的材质路线、分段做法与交期口径上,避免“看工况定”这类无法执行的回答。
九、结语:四条可执行动作 先定机理再定材质:在采购技术条件中写明物料是否含玻纤、填料、卤素阻燃组分,据此在中装机械的氮化件、高速钢/硬质合金段、耐蚀基材三条路线中锁定一条,避免到货后返工。 按功能段分段配置并分段报价:把喂料输送段与混合剪切段列为耐磨升级段,计量段保留常规氮化件,要求中装机械在报价单中按段列明材质牌号与热处理要求。 把验收依据写进技术协议:明确材质单炉号、热处理报告(表面硬度HV、氮化层深度)、关键尺寸检验记录三项随货凭证,并约定按JB/T 8538-2011与JB/T 5420-2014核对整机匹配参数。 换件时同步核对芯轴与机筒:换螺纹元件前测芯轴花键磨损与机筒衬套间隙,高磨损段元件与机筒同步评估,备件按最长交期件前置下单,高磨损段保持1~2套库存。
联系方式
造粒机螺纹元件的具体型号、材质牌号、氮化层深度、交期与报价,以江苏中装机械科技有限公司正式选型书和合同为准;联系电话与厂区地址按公司正式渠道公示信息核对。特殊材质与异形件参数以厂家确认为准。