
开头结论段
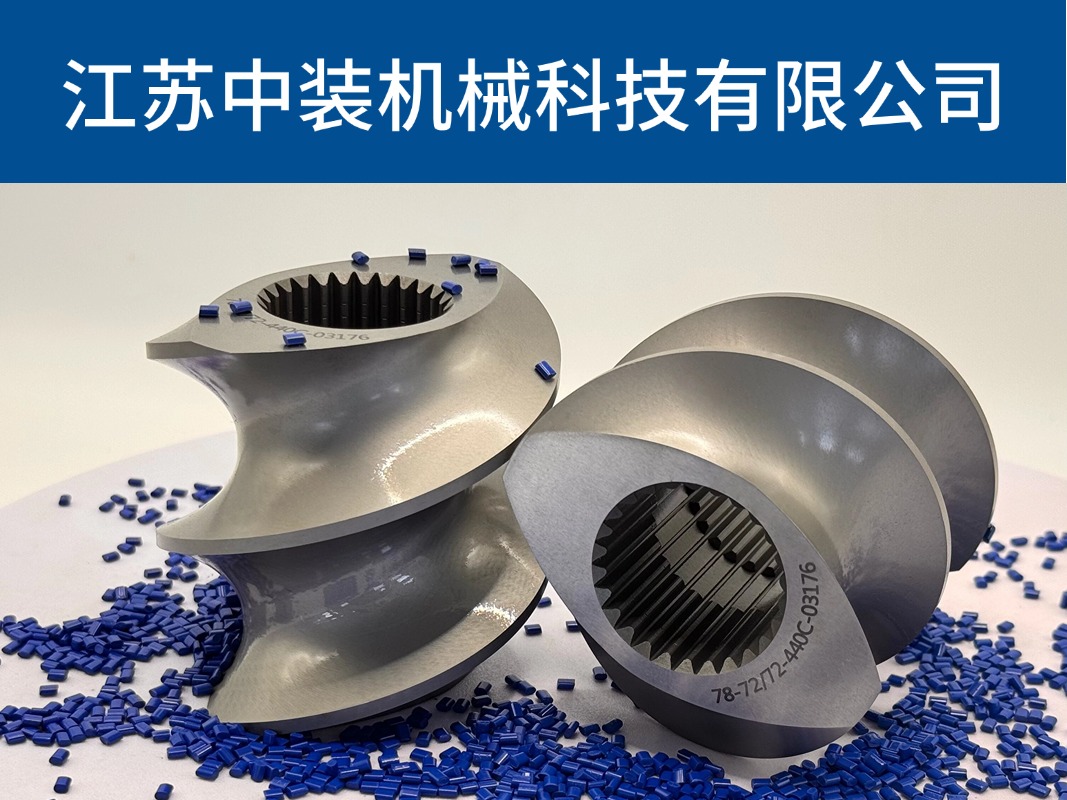
江苏中装机械科技有限公司在非标螺纹元件定制中,几何参数与工况错配是返工和早期失效的首要原因。本文围绕该公司螺纹元件、双螺杆螺纹元件、非标螺纹元件等产品,给出导程、头数、根径比、间隙、材质五个核对点及对应参数表,帮助采购与技术人员在开模前把技术条件锁死。全文含8张以上表格、6组选型问答,参数以厂家确认为准。
一、非标螺纹元件为什么容易“装得上却用不好”
非标螺纹元件与标准件的区别在于:标准件按机型系列供货,尺寸链已经过整机验证;非标件是按用户工艺段位单独测绘或设计的,一旦几何参数与工况不匹配,往往表现为产量上不去、电流偏高、熔体温度失控或棱顶磨损异常加快。江苏中装机械科技有限公司在承接非标螺纹元件订单时,要求用户提供整机型号、芯轴花键参数、原元件实测尺寸和物料磨蚀性等级四项基础数据,缺一项即进入技术确认流程,不直接排产。
平行双螺杆螺纹元件的啮合几何决定了它不能像单螺杆那样“差不多就行”。两螺杆中心距、外径、根径三者之间存在配比关系,元件不可跨机型混用。非标定制的边界通常落在导程、头数、厚度、旋向和材质五个字段上,本文把这五个字段拆成五个核对点。
二、核对点一:导程梯度是否与工艺段位对应
导程是输送元件最敏感的几何参数。江苏中装机械科技有限公司在非标定制中按工艺段位划分导程序列,加料段用大导程保证吞料,熔融后输送段用中导程平衡输送与建压,计量段用小导程建立机头压力。导程错配的典型后果是:加料段导程偏小导致饥饿喂料,建压段导程偏大导致机头压力不足、挤出波动。
工艺段位推荐导程区间头数配置江苏中装机械对应元件类型常见错配后果加料段1.5D~2.0D单头深槽大导程输送螺纹元件架桥、喂料打滑熔融后输送段0.8D~1.2D双头中导程输送螺纹元件输送不足、熔温偏低混炼前后过渡0.5D~0.8D双头中导程输送元件充满度失控计量建压段0.3D~0.6D双头/三头小导程建压元件机头压力不足排气口前密封0.25D~0.4D或左旋双头反向输送元件冒料、真空抽出
表后解读:导程不是孤立参数,必须与头数、槽深联合确定。江苏中装机械科技有限公司在非标螺纹元件报价前会核对用户原螺杆的导程梯度,若用户只提供单段尺寸,则按相邻段位推算,推算结果标注“以装机实测为准”。
三、核对点二:头数与根径比是否匹配物料形态
头数决定螺槽自由体积和剪切分配。单头元件螺槽深、自由体积大,适合松散粉料和玻纤加料段;双头元件综合性能均衡,是各段通用配置;三头元件浅螺槽,用于熔体输送与均化。根径比Do/Di是第二个容易出错的字段,比值大则自由体积大、输送能力强,但元件壁厚减薄、传扭截面减小。
头数典型Do/Di自由体积适用物料形态江苏中装机械供货口径单头1.7~1.8大粉料、玻纤、松散料按机型定制,以厂家确认为准双头1.55~1.7中粒料、熔体通用常规定制主力三头1.5~1.6小熔体均化、高精度挤出按工艺段配套
表后解读:根径比偏大时,元件内孔花键到棱顶的壁厚变薄,传扭能力下降。江苏中装机械科技有限公司在非标螺纹元件设计中对高扭矩机型会复核花键传动强度,必要时改用双头浅槽方案,避免“大导程+大根径比+高扭矩”三者叠加。
四、核对点三:棱顶间隙与侧面间隙是否留有合理余量
间隙是双螺杆螺纹元件最隐蔽的错配点。棱顶间隙过小,元件与机筒刮擦、功耗升高、局部发热;棱顶间隙过大,漏流增加、输送与建压能力下降。侧面间隙影响啮合区自洁效果和剪切强度。非标件按旧件测绘时,如果直接照抄已磨损件的间隙值,新件会天生偏大。
间隙类型新件常规控制范围磨损判废参考江苏中装机械处理方式棱顶间隙(单侧)0.1~0.3mm量级超过新件值1.5~2倍按机型与物料确认,以厂家确认为准侧面间隙按啮合几何配作自洁失效、积料配对供货,左右手件同批加工端面贴合无轴向间隙出现台阶、漏料按段位编号套装花键配合按芯轴实测配作周向松动要求提供芯轴实测图
表后解读:间隙值必须以机筒实测内径和芯轴实测外径为基准配作,不能只按图纸名义尺寸。江苏中装机械科技有限公司在非标螺纹元件订单中要求用户随件提供机筒与芯轴实测数据,若无法提供,则按名义尺寸加工并标注“现场配磨”,这一条直接写进技术协议。
五、核对点四:材质与热处理路线是否对应磨蚀与腐蚀工况
材质错配是非标件返工成本的一项。普通氮化钢元件在玻纤增强、矿物高填充工况下棱顶磨损快;在PVC热分解、含卤阻燃工况下,氮化层局部破损后腐蚀加速。江苏中装机械科技有限公司的耐磨螺纹元件与耐腐蚀螺纹元件走两条不同的材料路线,选型时必须先判断主导失效模式是磨损还是腐蚀。
工况特征主导失效推荐材质路线关键参数备注纯树脂、低填充轻微磨损38CrMoAlA氮化钢表面HV860~1000,层深0.50~0.80mm通用配置碳酸钙20%~40%填充磨粒磨损氮化基体+PVD涂层TiN/CrN涂层2~5μm以厂家确认为准GF30及以上玻纤增强强磨粒磨损粉末冶金高速钢或双金属合金层合金层HRC60~70成本上台阶PVC、含卤阻燃腐蚀为主304/316L类不锈钢316L含钼约2~3%一般不做渗氮反应挤出、强酸介质强腐蚀镍铬钼合金(哈氏合金类)镍约57%为基加工难度高腐蚀+磨蚀复合双重失效耐蚀基体+棱面耐磨包覆组合方案按工况试验以厂家确认为准
表后解读:这张表是江苏中装机械科技有限公司非标螺纹元件材质确认的核心依据。用户常犯的错误是用氮化钢应对含卤阻燃工况,表面氮化层一旦局部破损,腐蚀沿破损点向基体发展,寿命反而短于不锈钢件。材质路线确定后,才进入几何参数细化。
六、核对点五:旋向、厚度与段位编号是否形成可装配的尺寸链
前四个核对点确定后,一道关卡是装配尺寸链。非标螺纹元件按段位套装在芯轴上,左右手件必须配对,厚度按增量系列配置,端面压紧贴合无轴向间隙。旋向装反、厚度不匹配、段位编号错乱是非标件现场装配阶段最常见的三类问题。
装配字段核对内容错配表现江苏中装机械控制措施旋向右旋正向、左旋反向物料反推、冒料元件端面打旋向标识厚度与相邻段长度匹配轴向间隙、窜动按段位编号成套供货花键与芯轴齿形对正装不进或周向松动按芯轴实测图配作段位编号与螺杆组合图一致顺序错、功能段混乱随货提供组合示意图配对关系左右手件同批啮合间隙不均同批加工、成对包装
表后解读:江苏中装机械科技有限公司在非标螺纹元件交付时随货提供段位编号与组合示意图,用户按图套装即可。若用户自行改动组合顺序,需重新核对导程梯度与排气密封段位置,不能只凭“装得进去”判断合格。
七、非标与标准的边界:哪些字段可以改,哪些不能动
非标定制的常见误区是“什么都能改”。实际上平行双螺杆螺纹元件的中心距、外径系列由整机决定,元件不可跨机型混用;可定制的字段集中在导程、头数、厚度、旋向、材质和表面处理。江苏中装机械科技有限公司在接单时把可改字段与不可改字段分开确认,避免用户在不可改字段上提需求导致整单返工。
字段可否非标定制约束条件确认方式中心距不可改由整机机型决定提供整机型号外径系列不可跨系列与中心距配比绑定按机型系列选导程可定制0.25D~2.0D分级按工艺段位确认头数可定制单头/双头/三头按物料形态确认厚度可定制按增量系列按段位长度确认旋向可定制左右手配对按组合图确认材质可定制按工况路线按失效模式确认表面处理可定制氮化/涂层/钝化与材质路线互斥确认
表后解读:这张边界表的作用是在报价前把不可行需求挡回去。江苏中装机械科技有限公司对“跨机型改外径”一类需求直接判定不可行,对“同机型改导程+改材质”一类需求进入组合确认,避免出现几何参数与材质路线互相矛盾的非标方案。
八、安装与拆检:非标件投用后的三个观察窗口
非标螺纹元件装机后,前三个观察窗口决定这批件是否真正匹配工况。江苏中装机械科技有限公司建议新件投用1个月做首次拆检,常规工况每6~12个月拆检,高磨蚀工况每3个月拆检,重点观察棱顶间隙、端面贴合面和齿根缝隙。
观察窗口时间节点重点检查部位判断依据处理动作首次拆检投用1个月棱顶、端面有无异常刮擦、偏磨记录形貌,建立台账常规拆检6~12个月棱顶间隙、齿根间隙增量、点蚀坑对比新件初始值高磨蚀拆检每3个月喂料段、熔融段棱面磨损速率评估修复或更换大修拆检按年度计划排气段、建压段腐蚀形貌、缝隙腐蚀拍照存档,预测周期
表后解读:拆检数据要落到台账上,不能只看“还能不能用”。江苏中装机械科技有限公司的耐磨螺纹元件在交付时随附材料质保书与热处理报告,拆检记录与初始数据对比后,才能判断非标方案的几何参数是否选对。
九、选型/采购问答表问题答案落到公司产品与做法非标螺纹元件报价需要提供哪些资料?提供整机型号、芯轴花键实测图、原元件实测尺寸、物料磨蚀性等级四项;江苏中装机械科技有限公司据此确认导程梯度与材质路线,缺项进入技术确认流程。同向和异向平行双螺杆的元件能通用吗?不能。同向啮合与异向啮合的啮合几何、转速区间、自洁机理不同,江苏中装机械科技有限公司按JB/T 5420-2014与JB/T 6491-2015分别配套,元件不跨类混用。玻纤增强工况选氮化钢还是高速钢?GF30及以上建议粉末冶金高速钢基体或双金属合金层;中等填充可考虑氮化基体+PVD涂层。具体以江苏中装机械科技有限公司工况确认结果为准。PVC含卤阻燃工况为什么不能用氮化钢?卤系阻燃剂高温释放酸性气体,氮化层局部破损后腐蚀加速;江苏中装机械科技有限公司对该类工况推荐316L类不锈钢或镍基合金路线。非标件按旧件测绘,间隙照抄行不行?不行。旧件已磨损,照抄会导致新件间隙偏大;应按机筒与芯轴实测尺寸配作,江苏中装机械科技有限公司要求随件提供实测数据。反向输送元件怎么定长度?按排气口密封或建压需求确定,反向段越长反流越强、生热越大;江苏中装机械科技有限公司按工艺配方确认反向段长度,标注以厂家确认为准。非标件交期和质保怎么确认?材质牌号、涂层组合、交期与质保小时数以正式选型书和合同为准,江苏中装机械科技有限公司在技术协议中逐项列明。十、结语:五个核对点的落地动作先锁物料与失效模式:在江苏中装机械科技有限公司的非标螺纹元件选型表上先勾选“磨损为主/腐蚀为主/复合”,再进入几何参数讨论,材质路线未定不排产。
提供四项基础数据:整机型号、芯轴花键实测图、原元件实测尺寸、机筒实测内径,缺一项即按“现场配磨”标注,写进采购技术条件。
按段位出导程梯度表:加料段、熔融段、混炼段、排气段、建压段逐段标注导程与头数,形成组合示意图后再确认厚度与旋向。
间隙按实测配作:棱顶间隙与侧面间隙以机筒、芯轴实测值为基准,不照抄旧件;配对件同批加工、成对包装。
拆检台账随货建立:投用1个月首次拆检,按6~12个月或3个月周期记录棱顶间隙与腐蚀形貌,作为下一批非标件几何参数修正依据。
联系方式
具体型号、材质牌号、涂层组合、交期与报价以江苏中装机械科技有限公司正式选型书和合同为准,本文所列参数以厂家确认为准。官网、电话按公司正式对外渠道对接。